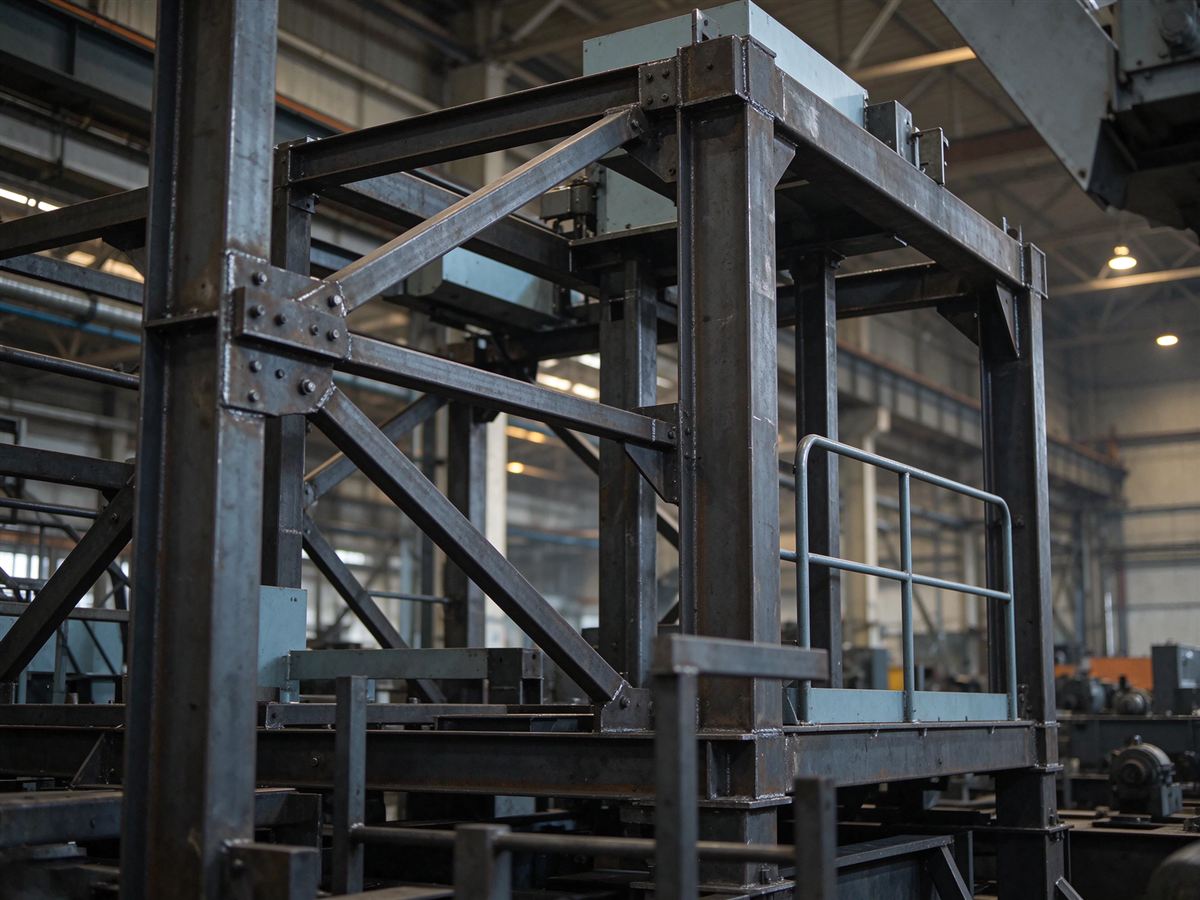
机架用 Q355B 型钢焊接,焊后必须去应力退火再精加工,否则装配后精度漂移;导轨与丝杠安装面用 4140 调质,硬度 28–32 HRC;精密件按图纸加工到 ±0.01 mm。
机架精度的三个来源
焊接变形、加工基准、装配应力。控制顺序是:焊后热处理、一次装夹加工基准面、装配时用垫铁调平而不是硬拧。
交付方式
可以只供材料,也可以供焊接机架、加工到位的机架,或整套含精密件。分工越深,客户现场的装配工时越少。
ISO 9001质量管理体系
EN 10204 3.1材质质保书
CE欧盟合规