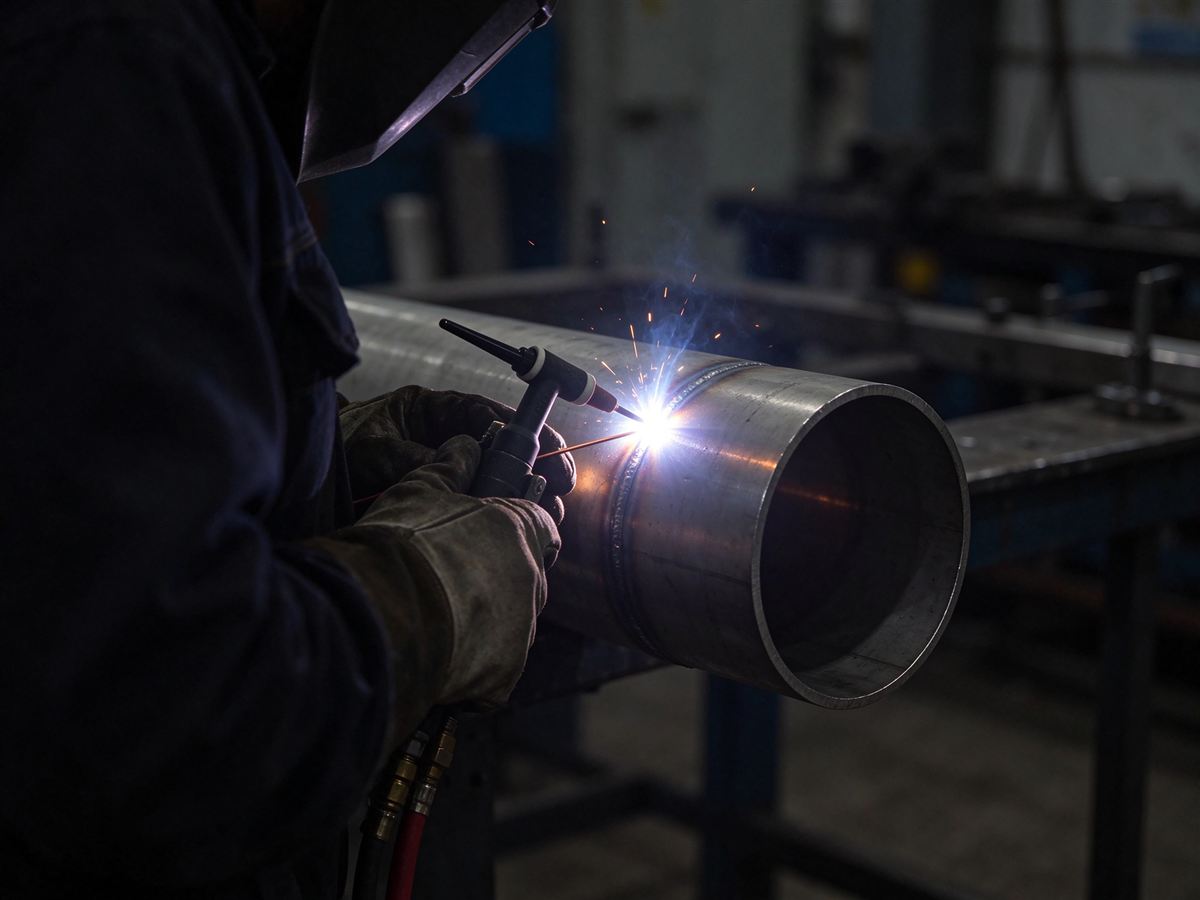
薄板与不锈钢、铝的外观件用 TIG,热输入小、焊缝干净;中厚板与长直缝用 MIG,效率高、变形可控。3 mm 以下不锈钢几乎都用 TIG,6 mm 以上碳钢结构件用 MIG 更经济。
变形控制
焊接变形主要来自热输入不均,不是焊工手法。措施是分段退焊、对称施焊、刚性固定,必要时焊后校形。薄板件建议在设计阶段就留出 0.5–1 mm 的收缩余量。
检测
外观 100% 目检,渗透检测(PT)查表面裂纹,超声(UT)查内部缺陷。承压件按 PED 要求做,可安排第三方见证。焊工资质与 WPS/PQR 文件可随货提供。
上一篇
没有了!
下一篇
没有了!